 English
 русский
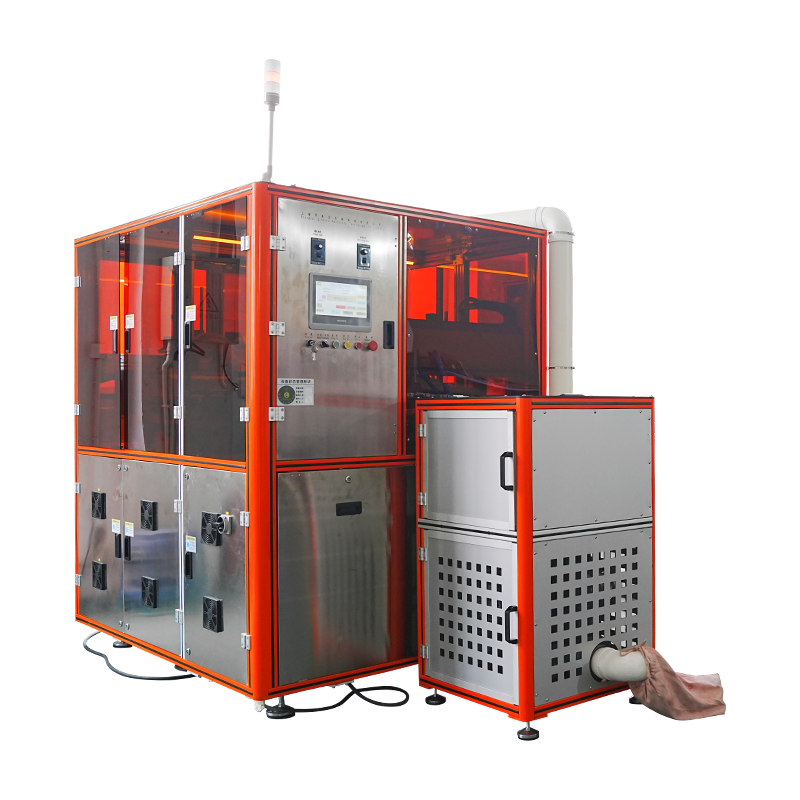
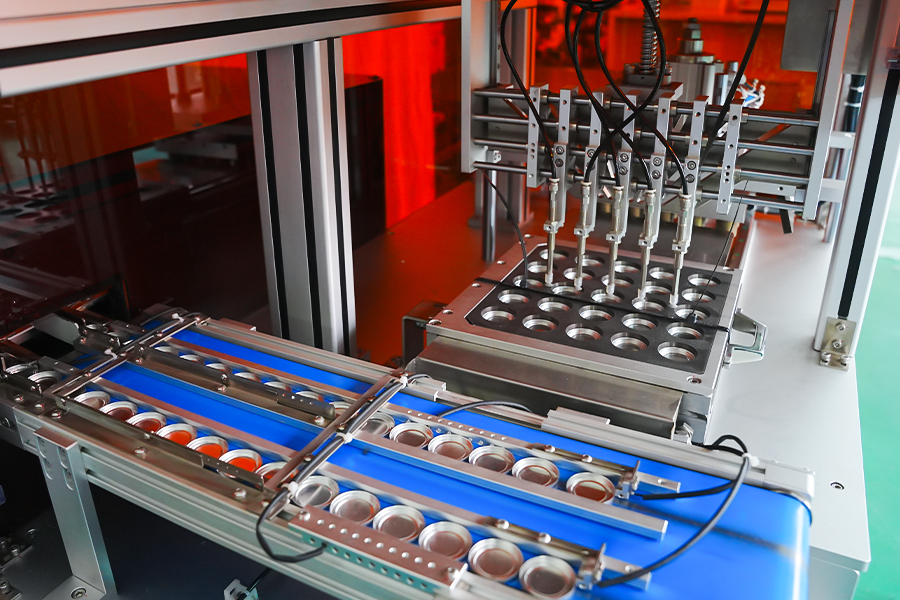
Машина для прессования косметической пудры с сервоприводом
Прессующая платформа, в которой ход уплотнения создается серводвигателем и шарико-винтовой парой, а не гидравлическим или пневматическим контуром. Положение, скорость и сила контролируются с помощью параметров привода, что позволяет поэтапно формировать профиль прессования. Применяется для уплотнения косметических порошков, где предъявляются требования к повторяемости цикла, точности усилия и технологической документации.
Цифровое управление силой
Усилие создается крутящим моментом сервопривода и проверяется тензодатчиком под матрицей, поэтому величина нажатия определяется программным обеспечением, а не настройкой регулятора давления.
Повторяемость профиля
Каждый этап профиля прессования сохраняется в рецепте, и привод воспроизводит одну и ту же кривую движения от цикла к циклу независимо от продолжительности производства.
Сбор данных процесса
Положение, скорость, крутящий момент и сила записываются с фиксированной частотой дискретизации для каждого цикла, а данные кривой сохраняются в записи партии для просмотра.
Профиль сервопрессования
Ход разделен на программируемые этапы, каждый из которых имеет свою скорость, положение и целевую силу.
Этап 1
ПодходРама опускается с определенной скоростью в положение чуть выше поверхности порошка. Скорость подвода устанавливается выше для коротких циклов и ниже для рельефных инструментов.
Этап 2
КонтактСкорость снижается в точке контакта, чтобы ограничить воздействие на слой порошка и сохранить геометрию края чаши в начале уплотнения.
Этап 3
УплотнениеСила возрастает до целевого значения с контролируемой скоростью. Градиент уплотнения устанавливается для каждого состава, чтобы контролировать распределение плотности в осадке.
Этап 4
УдерживатьУсилие поддерживается в пределах диапазона допуска в течение определенного интервала, позволяя матрице порошка оседать и связующему растекаться между частицами.
Этап 5
РелизСила снижается постепенно, а не высвобождается мгновенно. Постепенное освобождение уменьшает перепад давления между пуансоном и поверхностью кека.
Этап 6
ВтягиваниеШток возвращается в верхнее положение с заданной скоростью, освобождая область матрицы для этапа выброса и следующего цикла заполнения.
Приводная передача и измерения
Компоненты, определяющие точность усилия и повторяемость цикла.
Серводвигатель
Серводвигатель переменного тока рассчитан на непрерывное прессование. Выходной крутящий момент сопоставляется с прижимной силой через шаг ШВП, и привод удерживает крутящий момент в замкнутом контуре на этапе удержания.
Шариковый винт и плунжер
ШВП с предварительным натягом преобразует вращение в линейное движение с низким люфтом. Подъемник движется по линейным направляющим, чтобы ограничить боковое отклонение под нагрузкой и обеспечить выравнивание пуансона в пределах допуска.
Тензодатчик
Тензодатчик, установленный под матрицей, измеряет фактическую силу прессования. Сигнал непрерывно отбирается и сравнивается с целевым значением рецепта на этапах уплотнения и выдержки.
Датчик положения
Абсолютный энкодер на серводвигателе обеспечивает обратную связь о положении плунжера с высоким разрешением. Значения положения определяют переходы между этапами и записываются с помощью кривой силы для каждого цикла.
Технические данные
Стандартные значения кадра. Диапазон силы, ход и инструмент определяются для каждого приложения.
Прикладные производственные случаи
Форматы продукции и условия процесса подходят для прессования с сервоприводом.
Плотные пигментные компакты
Рецептуры, требующие определенного градиента уплотнения, выигрывают от контроля уровня на стадии, что снижает закупорку на чашках с высокой плотностью.
Многослойные компакты
Последовательные этапы наполнения и прессования с различными профилями позволяют получить двух- или трехслойные кексы с контролируемой плотностью прослоек.
Пудровая основа
Порошки с высоким содержанием связующих прессуются с постепенным высвобождением, чтобы ограничить растрескивание поверхности и улучшить стабильность кромок чаши.
Тисненый формат сковороды
Рельеф и рисунок логотипа сохраняются за счет снижения скорости контакта и контролируемого градиента уплотнения.
Преформа для запеченного торта
Торты большого формата прессуются с умеренной силой и продолжительным временем выдержки для достижения равномерной плотности перед выпечкой.
Регулируемые производственные линии
Технологические среды, в которых данные о силе и положении за цикл должны сохраняться для документации партии и анализа отклонений.
Часто задаваемые вопросы
Общие вопросы, возникающие во время оценки и интеграции линий. Выберите вопрос, чтобы расширить ответ.
Чем сервопрессование отличается от гидравлического прессования
Сервопрессование генерирует силу за счет крутящего момента двигателя и шарикового винта, поэтому положение и скорость хода контролируются непосредственно приводом. Гидравлическое прессование генерирует силу за счет давления жидкости, что эффективно при больших усилиях, но менее точно в положении. Сервопрессование выбирается там, где требуется повторяемость профиля и сбор данных на уровне цикла.
Можно ли изменить профиль прессования между продуктами?
Да. В каждом рецепте продукта хранится собственное количество стадий, положения стадий, скорости, целевые значения силы и время выдержки. Рецепты вызываются из ЧМИ, а переключение не требует механической регулировки привода.
Какие данные записываются для каждого цикла прессования
Сила, положение, скорость и крутящий момент измеряются с частотой 1 кГц и сохраняются для каждого цикла. Данные связаны с записью партии и могут быть экспортированы через OPC UA или CSV для анализа процесса или документации клиента.
Подходит ли машина для применения с высокими усилиями?
Стандартная рама выдерживает нагрузку до 25 тонн. Выше этого диапазона обычно рекомендуется гидравлическое прессование. Сервопрессование выбрано для точности и контроля процесса, а не для достижения максимальной силы.
Какое обслуживание требует трансмиссия
Смазка шарико-винтовой передачи проверяется через определенные промежутки времени, обычно каждые 1000 часов работы. Линейные направляющие очищаются и смазываются с одинаковыми интервалами. Калибровку тензодатчика рекомендуется проводить каждые 12 месяцев, а замену батареи энкодера следует проводить в соответствии с графиком производителя привода.
Как ведет себя машина при отключении электроэнергии
При потере мощности сервопривод переходит в контролируемую остановку, и плунжер удерживает положение до тех пор, пока не сработает тормоз. Процедура восстановления требует цикла возврата в исходное положение перед возобновлением производства. Данные цикла для прерванного агрегата отмечаются в журнале.
Можно ли использовать инструменты совместно с гидравлическими или пневматическими машинами?
Совместное использование инструментов зависит от монтажного интерфейса и диапазона усилий. Если используется одна и та же стандартизированная плита и диапазон усилий соответствует требуемому усилию уплотнения, комплекты инструментов могут передаваться с документально подтвержденными значениями зазоров.
Что определяет производительность цикла на этой платформе
Производительность цикла зависит от длины хода, скорости ступени, времени выдержки и размера лотка. Уменьшенная скорость подхода и увеличенное время удержания снижают производительность, в то время как короткие профили на неглубоких лотках обеспечивают более высокую производительность. Фактические показатели проверяются во время заводских приемочных испытаний.
Справочник по отклонениям процесса
Ситуации, наблюдаемые при сервонажатии, и соответствующие корректирующие действия.
Кривая силы отклоняется от сохраненного профиля
Сравните кривую с эталонным профилем в HMI. Проверьте сигнал тензодатчика на дрейф относительно эталонного прибора. Убедитесь, что вес порошковой засыпки находится в пределах допуска, и проверьте состояние смазки ШВП.
Сервопривод сообщает о перегрузке крутящего момента
Проверьте наличие механических препятствий в области матрицы и убедитесь, что плунжер свободно перемещается во время хода. Убедитесь, что целевое значение силы не превышает номинал кадра. Осмотрите шариковый винт и направляющие на предмет загрязнения или недостаточной смазки.
Повторяемость положения меняется в течение смены
Убедитесь, что охлаждение шкафа привода работает и что температура окружающей среды соответствует техническим характеристикам. Проверьте муфту энкодера на наличие люфта. Запустите цикл возврата в исходное положение и сравните значения позиции с записью ввода в эксплуатацию.
Время цикла превышает заданное значение рецепта
Проверьте настройки скорости этапа в соответствии с рецептом. Проверьте наличие механического трения в направляющей плунжера и убедитесь, что интервалы смазки соблюдены. Убедитесь, что привод не находится в режиме ограничения крутящего момента на этапе уплотнения.
Края сковороды трескаются после уплотнения
Уменьшите градиент уплотнения на пораженной стадии, чтобы замедлить рост силы. Увеличьте время удержания на 0,5–1 секунду. Проверьте зазор пуансона и матрицы и убедитесь, что влажность порошка остается в рекомендуемом диапазоне.
Данные цикла отсутствуют в журнале партии.
Проверьте канал связи между ПЛК и системой регистрации данных. Проверьте место на устройстве регистрации. Убедитесь, что счетчик циклов не был сброшен, и проверьте синхронизацию часов ПЛК с сетью предприятия.
Примечания по интеграции
Факторы, влияющие на установку, утилиты и долгосрочную производительность.
Качество электроэнергии
Сервопривод имеет стабильное питание с низким уровнем гармонических искажений. Если электропитание установки имеет значительные отклонения, рекомендуется использовать сетевой дроссель или активный фильтр для защиты электроники привода.
Пол и вибрация
Для машины требуется ровный пол с точками крепления согласно установочному чертежу. Изолирующие прокладки уменьшают передачу силы реакции на окружающее оборудование и улучшают стабильность положения.
Охлаждение шкафа
Шкаф привода имеет воздушное охлаждение и требует свободного пространства для потока воздуха вокруг корпуса. Температура окружающей среды на входе в шкаф должна оставаться в пределах технических характеристик привода на протяжении всей смены.
Сеть и данные
Контроллер поддерживает экспорт OPC UA и CSV. Конфигурация сети определяется во время ввода в эксплуатацию в соответствии с архитектурой MES или архивной системы предприятия, при этом идентификаторы партий сопоставляются с производственными записями.