 English
 русский
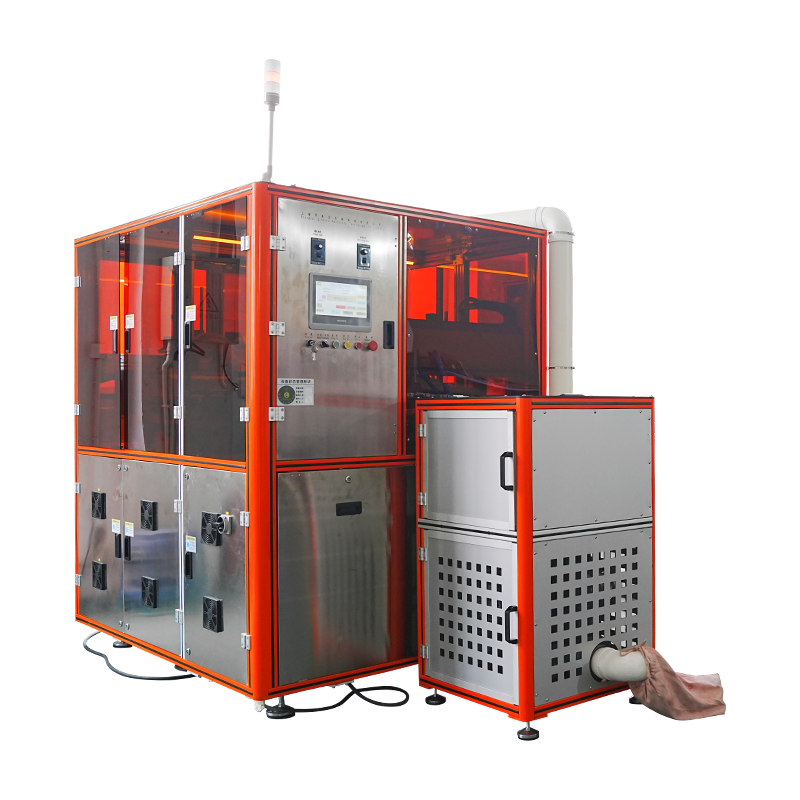
Роторная машина для прессования косметической пудры
Непрерывная вращающаяся платформа, имеющая несколько позиций прессования, которые перемещаются через зоны наполнения, прессования и выгрузки, не останавливая стол. Машина предназначена для непрерывного производства прессованной косметической пудры, включая тени для век, румяна, тональную основу и хайлайтер, с контролем давления для каждой позиции и контролем процесса в зависимости от рецепта.
Непрерывное движение
Поворотный стол перемещается во время прессования, поэтому заполнение, уплотнение и разгрузка выполняются в перекрывающейся последовательности, а не отдельными этапами.
Контроль уровня положения
Каждое положение прессования имеет свой собственный датчик давления, значение задержки и ход выброса, которые обрабатываются отдельно через систему управления машиной.
Производство на основе кампании
Рецепты можно распределить по группам позиций, чтобы один ротационный цикл параллельно производил несколько SKU на протяжении производственной кампании.
Компоновка машины
Функциональные зоны расположены вокруг поворотной платформы.
Дозирование порошка
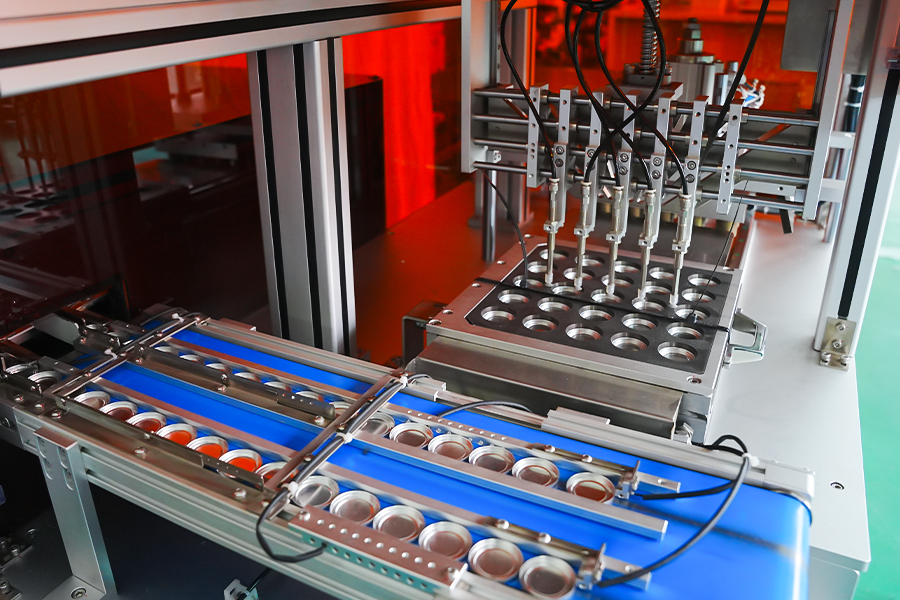
Головки шнеков с сервоприводом выравниваются по каждому положению при вращении стола. Наполнение инициируется датчиками положения, а вес дозы проверяется с помощью встроенных контрольных весов перед тем, как стол перемещается в зону прессования.
- Точность наполнения в пределах плюс-минус 0,04 г.
- Отдельный бункер для каждого состава
- Автоматическая обратная связь по уровню бункера
Ротационное прессование
Верхний и нижний пуансоны повторяют профили кулачка или сервопривода в зависимости от конфигурации. Давление прикладывается постепенно по мере продвижения по дуге прессования, что уменьшает разбрызгивание порошка и улучшает целостность кека.
- Диапазон давления от 3 до 15 тонн на позицию
- Варианты срабатывания сервопривода или кулачка
- Независимая настройка задержки для каждой позиции
Выброс и разрядка
Прессованные формы поднимаются из матрицы синхронизированным эжектором и передаются на разгрузочный конвейер или в блок захвата и размещения. Отбракованные единицы перенаправляются на ту же станцию, не прерывая вращения стола.
- Пневматический или сервоприводный выброс
- Отбраковочные ворота с привязкой к положению
- Совместимость с роботизированным выносом
Обзор технических характеристик
Значения показаны для стандартных конфигураций. Количество позиций и диапазон давления определяются для каждого проекта.
Производство
Где применяется ротационное прессование в косметическом производстве.
Большой объем теней
Непрерывное вращение подходит для длительных тиражей одного оттенка, обеспечивая стабильную производительность в течение смены без потерь при запуске и остановке, характерных для одностанционных печатных машин.
Параллельные кампании SKU
Группам позиций могут быть присвоены разные рецептуры или форматы сковородок, поэтому одна поворотная платформа производит несколько SKU в одном производственном окне.
Компактные и фундаментные кастрюли
Применяется для компактной пудры и порошковой основы, где требуется постоянная плотность и чистые края в больших объемах.
Производство компонентов палитры
Отдельные панели для многоцветных палитр прессуются в группах позиций, а затем передаются на последующую сборку для загрузки палитры.
Контрактные производственные линии
Подходит для производственных сред, обслуживающих несколько брендов, где память рецептов для каждой позиции и отчетность на уровне партии сокращают усилия по переналадке.
Минеральный и прессованный пигмент
Используется для минеральных порошков и прессованных пигментов, где требуются низкие диапазоны давления и более длительные значения выдержки, чтобы избежать растрескивания.
Оперативная справка
Ситуации, возникающие при ротационном прессовании и соответствующие действия.
Разница в весе между позициями
Запустите процедуру калибровки по положению для соответствующей головки шнека. Убедитесь, что объемная плотность порошка не изменилась между партиями. Осмотрите шнек шнека и дозирующий цилиндр на предмет износа или накопления порошка. Перекрестно проверьте положение весов для проверки положения с эталонными весами.
Индексация таблиц прекращается в середине цикла
Проверьте историю сигналов тревоги привода индексатора на HMI. Осмотрите механический стопорный штифт и датчик положения на наличие мусора. Убедитесь, что сервопривод не находится в состоянии перегрузки. Убедитесь, что интервал смазки подшипников стола соблюден.
Края торта трескаются после нажатия
Увеличьте значение задержки для затронутой группы позиций. Уменьшите скорость подхода пресса. Убедитесь, что зазор пуансона и матрицы соответствует техническим характеристикам. Проверьте влажность порошка, которая должна оставаться в пределах от 1 до 3 процентов.
Загрязнение порошка между позициями
Осмотрите защитные щитки и поверхность столешницы на предмет уноса порошка. Убедитесь, что точки вакуумного извлечения свободны. Очищайте стол матрицы между кампаниями и проверяйте, чтобы крышки бункеров оставались закрытыми во время производства.
Выброс оставляет остаток в матрице
Проверьте ход выталкивания по глубине поддона. Отполируйте стенку штампа и проверьте на наличие задиров. Наносите указанную смазку для штампов с рекомендуемыми интервалами. Убедитесь, что нижний пуансон полностью возвращается в исходное состояние перед следующим циклом заполнения.
Линейная интеграция
Точки, влияющие на то, как ротационная печатная машина соединяется с окружающим оборудованием.
Подача порошка вверх по потоку
Роторный пресс извлекает материал из буферного бункера, подаваемого с помощью смесительного или конвейерного оборудования. Датчики уровня поддерживают постоянную подачу и предотвращают голодание при высоких скоростях вращения.
Ниже по течению
Прессованные формы выгружаются на конвейер или в блок захвата и размещения. Сигналы определения положения поддерживают последующую сортировку, загрузку лотков или сборку поддонов.
Данные и отслеживаемость
Производственные данные на уровне позиции регистрируются для каждой партии. Записи можно передавать в системы MES или ERP для поддержки качественной документации и анализа доходности.
Планирование технического обслуживания
Рекомендуемые интервалы включают анализ гидравлического масла каждые 2000 часов, проверку пуансонов и штампов каждые 500 часов и обслуживание подшипников качения каждые 1500 часов.