 English
 русский
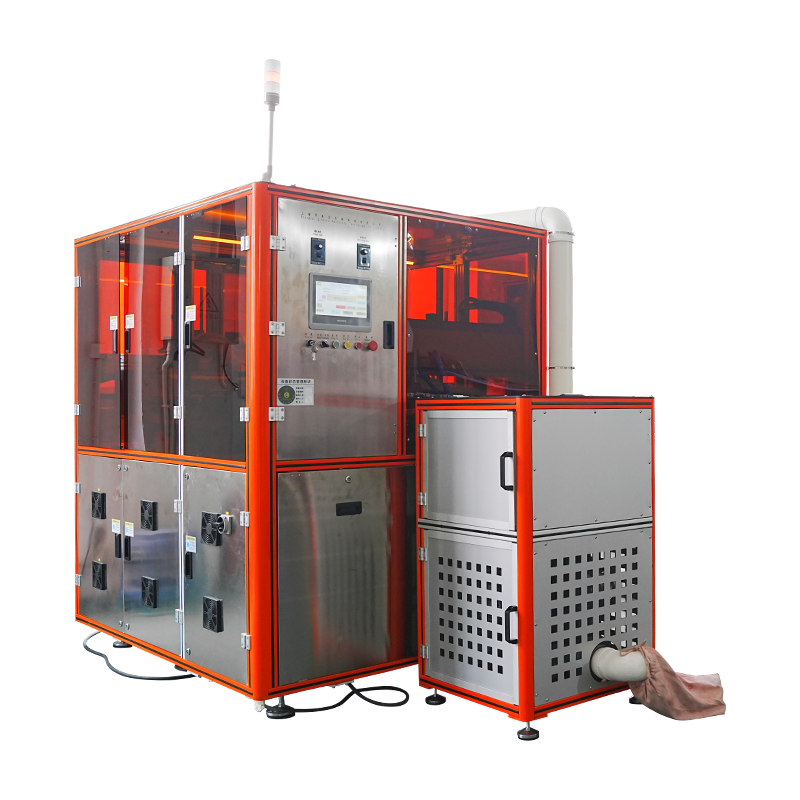
Пневматическая машина для прессования косметической пудры
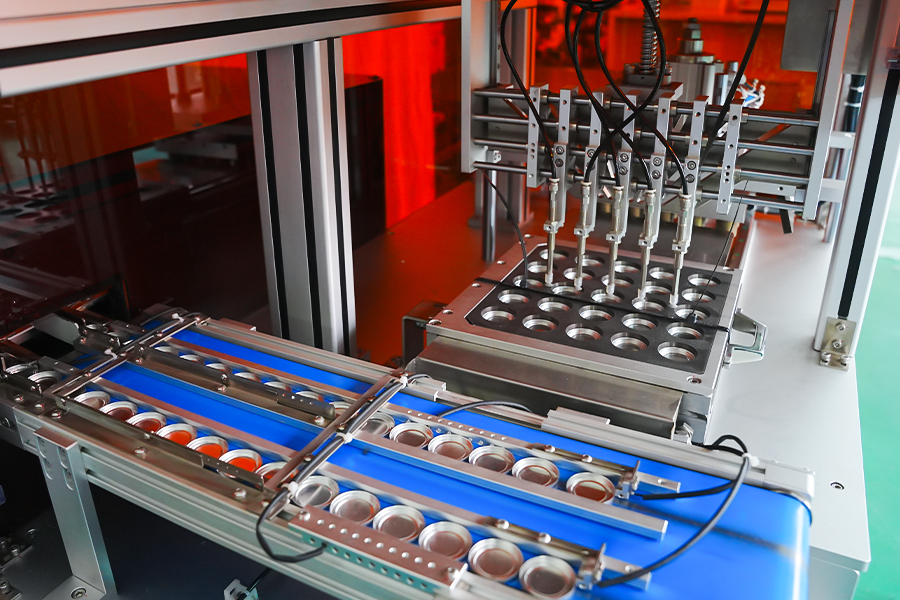
Пневматическая пресс-платформа для прессования рассыпчатого косметического порошка в твердые формочки и торты. Пневматическая схема применяет усилие посредством контролируемого хода цилиндра, что обеспечивает быстрое время цикла и низкую тепловую нагрузку на порошок. Наносится на тени для век, румяна, хайлайтер и легкую пудровую основу, где требуется короткое время выдержки и чистое высвобождение.
Почему пневматический привод
Характеристики процесса, определяющие применение пневматического прессования в косметическом производстве.
Короткое время цикла
Цилиндр достигает рабочего давления за короткий интервал хода, что обеспечивает более высокую частоту циклов, чем гидравлический привод на неглубоких форматах лотков.
Низкая тепловая нагрузка
Пневматическое прессование обеспечивает минимальное нагревание в зоне матрицы, что подходит для рецептур со связующими веществами с низкой температурой плавления или термочувствительными пигментами.
Поведение чистого выпуска
Быстрый сброс давления в конце хода уменьшает всасывание между верхним пуансоном и поверхностью порошка, уменьшая прилипание и захват поддона.
Простое управление давлением
Усилие устанавливается с помощью пропорционального регулятора воздуха, а рабочее давление отображается непосредственно на ЧМИ для каждого рецепта.
Сокращенный объем технического обслуживания
Компоненты воздушного контура требуют менее частого обслуживания, чем гидравлические эквиваленты, и нет необходимости управлять масляным резервуаром или контуром температуры масла.
Гибкость линейной интеграции
Пневматические агрегаты можно размещать рядом с оборудованием для розлива, расположенным выше по потоку, без прокладки гидравлических линий через производственный цех.
Обзор пневматической цепи
Сборки, определяющие точность усилия, время отклика и повторяемость процесса.
Блок подготовки воздуха
Узел фильтра, регулятора и лубрикатора кондиционирует приточный воздух перед тем, как он попадает в коллектор клапанов. Фильтрация удаляет твердые частицы и влагу, регулятор устанавливает рабочее давление, а лубрикатор подает контролируемый масляный туман к уплотнениям цилиндра.
Пропорциональный блок клапанов
Пропорциональные направляющие клапаны управляют движением выдвижения и втягивания прессующего цилиндра. Реакция клапана контролируется системой управления, а обратная связь по давлению от датчика используется для поддержания заданного усилия на протяжении всего хода уплотнения.
Прессовый цилиндр
Цилиндр двойного действия с направляющим штоком и амортизацией на обоих концах хода. Амортизация ограничивает удар в момент контакта с поверхностью порошка, что помогает сохранить края формы на рельефной оснастке.
Силовая петля обратной связи
Тензодатчик, установленный под матрицей, измеряет фактическую силу прессования и передает значение обратно в ПЛК. Контроллер регулирует открытие пропорционального клапана для поддержания усилия в пределах определенного диапазона допуска на этапе удержания.
Безопасный выхлопной контур
При открытии защиты или аварийной остановке спускной клапан за короткий промежуток времени сбрасывает давление в цилиндре в атмосферу. Цилиндр не может удерживать нагрузку, пока цепь безопасности разомкнута, и машина возвращается в безопасное состояние.
Технические данные
Стандартные значения кадра. Диапазон усилий и инструменты определяются в соответствии со спецификацией проекта.
Применяемые форматы продуктов
Типы порошков и форматы чашек, подходящие для пневматического прессования.
Прессованные тени для век
Стандартные и большие формы для теней для век, в которых за короткое время выдержки получаются лепешки с чистыми краями и однородной поверхностью.
Румяна и хайлайтер
Куполообразные и плоские прессованные форматы, требующие низкого теплового воздействия во время уплотнения, чтобы сохранить ориентацию мерцающих частиц.
Легкая пудровая основа
Основа с более низкой плотностью уплотняется, поскольку пневматическое прессование позволяет избежать чрезмерного уплотнения и сохраняет растекаемость порошка.
Размеры выборки
Небольшие формы и рекламные форматы прессуются с меньшим усилием и коротким циклом для пробного и пробного производства.
Сковороды с тисненой поверхностью
Сковороды с логотипом или рельефным узором, прижатые с амортизацией, позволяющей защитить мелкие детали на поверхности пуансона.
Единицы многоцветной палитры
Отдельные поддоны для сборки палитр, где требуются одинаковые высота и отделка поддонов для всех групп оттенков.
Часто задаваемые вопросы
Оперативные вопросы, возникающие в ходе оценки и интеграции. Выберите вопрос, чтобы расширить ответ.
В чем разница между пневматическим и гидравлическим прессованием косметической пудры
Пневматическое прессование применяет силу посредством сжатого воздуха и подходит для более короткого времени выдержки, более низких диапазонов усилий и рецептур, чувствительных к теплу. Гидравлическое прессование обеспечивает более высокую силу и более длительное время выдержки и подходит для плотных тортов и форм большего формата. Выбор зависит от целевой твердости кека, размера формы и поведения рецептуры.
Как контролируется сила нажатия во время цикла
Тензодатчик под матрицей измеряет фактическую силу и отправляет значение в ПЛК. ПЛК сравнивает это значение с заданным значением рецепта и регулирует открытие пропорционального клапана, чтобы удерживающая сила находилась в пределах диапазона допуска на этапе удержания.
Может ли машина прессовать составы с высоким содержанием связующего?
Да, при условии, что заданная твердость кека находится в пределах диапазона пневматической силы. Составы с высоким содержанием связующих, как правило, выигрывают от низкого теплового воздействия при прессовании с помощью воздуха, но настройки кривой давления должны быть настроены для каждого состава, чтобы избежать чрезмерного уплотнения.
Какое качество воздуха необходимо для стабильной работы
Приточный воздух должен быть сухим и фильтрованным для удаления твердых частиц и влаги. Необходимо рабочее давление от 0,6 до 0,8 МПа. Качество воздуха ниже этой спецификации влияет на повторяемость усилий и может сократить срок службы уплотнений клапанов и цилиндров.
Как часто воздушный контур требует обслуживания
Рекомендуемые интервалы включают замену фильтрующего элемента каждые 1000 часов, заправку лубрикатора по показаниям смотрового стекла, проверку пропорционального клапана каждые 3000 часов и полную замену комплекта уплотнений на цилиндре каждые 8000–10 000 часов в зависимости от количества циклов.
Подходит ли пресс для использования в чистых помещениях?
Машина может быть оснащена поверхностями из нержавеющей стали, закрытым выхлопным каналом и смазочными материалами, пригодными для пищевых продуктов, для установки в чистых помещениях или в контролируемой среде. Пневматический контур отводит воздух из зоны прессования, чтобы ограничить рассеивание частиц.
Что определяет производительность цикла на этой машине
Производительность цикла зависит от времени выдержки, длины хода цилиндра, времени наполнения и размера поддона. Более короткое время выдержки и неглубокие противни обеспечивают более высокую производительность, тогда как глубокие противни и более длительное время выдержки сокращают количество единиц продукции в час. Фактическая производительность проверяется во время заводских приемочных испытаний.
Могут ли пневматические и гидравлические агрегаты использовать общие инструменты?
Совместимость инструментов зависит от монтажного интерфейса и диапазона усилий. Когда в обеих машинах используется одна и та же стандартизированная плита, а диапазон усилий пневматического блока соответствует требуемой силе уплотнения, наборы инструментов можно использовать между платформами с документально подтвержденными значениями зазоров.
Справочник по отклонениям процесса
Ситуации, наблюдаемые при пневмопрессовании, и соответствующие корректирующие действия.
Показания силы колеблются во время удержания
Проверьте блок подготовки воздуха на наличие переноса влаги и убедитесь, что фильтрующий элемент не насыщен водой. Проверьте реакцию пропорционального клапана и сравните сигнал весоизмерительного датчика с эталонным прибором. Убедитесь, что давление приточного воздуха остается стабильным во время цикла.
Поверхность торта имеет отпечаток пунша
Увеличьте амортизацию в конце удара, чтобы замедлить приближение удара. Уменьшите значение скорости выдвижения в рецепте. Убедитесь, что верхняя поверхность пуансона чистая и на ней нет отложений порошка, который изменяет эффективный профиль контакта.
Время цикла превышает заданное в рецепте
Проверьте скорость потока подаваемого воздуха на входе в машину и убедитесь, что она соответствует спецификации потребления. Осмотрите глушитель выхлопных газов на предмет засорения. Проверьте время срабатывания клапана по протоколу технического обслуживания и при необходимости отрегулируйте скорость втягивания.
Сковорода прилипает к верхнему пуансону
Сократите время выдержки и уменьшите силу нажатия на 10–15 процентов. Отполируйте поверхность пуансона и убедитесь, что угол освобождения соответствует характеристикам инструмента. Убедитесь, что влажность порошка находится в рекомендуемом диапазоне от 1 до 3 процентов.
Слышна утечка воздуха возле цилиндра
Проверьте уплотнение штока и поршня на предмет износа. Убедитесь, что крепление цилиндра надежно закреплено, и проверьте фитинги на обоих портах. Если утечка продолжается после замены уплотнения, проверьте отверстие цилиндра на наличие задиров и при необходимости замените цилиндр.
Усилие не достигает заданного значения рецепта
Убедитесь, что настройка регулятора соответствует значению рецепта. Проверьте падение давления на блоке подготовки воздуха и клапанном коллекторе. Убедитесь, что размер отверстия цилиндра соответствует установленной спецификации, и проверьте наличие внутренних утечек через уплотнение поршня.
Примечания по интеграции
Факторы, влияющие на установку, коммунальные услуги и долгосрочную эксплуатацию.
Требования к подаче воздуха
Рекомендуется использовать выделенную линию подачи воздуха с фильтрацией и осушкой на входе. Давление на входе машины должно оставаться в пределах от 0,6 до 0,8 МПа в течение цикла, поэтому рекомендуется использовать специальный регулятор на машине.
Пол и монтаж
Для машины требуется ровный пол с точками крепления, указанными на установочном чертеже. Виброизоляция рекомендуется там, где пресс находится на одном этаже с другим производственным оборудованием.
Управление шумом
Глушители выхлопных газов и настройки амортизации поддерживают уровень рабочего шума на уровне ниже 75 дБ на месте оператора. Дополнительная акустическая обработка обычно не требуется в производственных цехах.
Планирование технического обслуживания
Рекомендуемые интервалы включают замену фильтрующего элемента каждые 1000 часов, проверку клапана каждые 3000 часов и замену комплекта уплотнений в зависимости от количества циклов. Записи хранятся вместе с журналом обслуживания машины.