 English
 русский
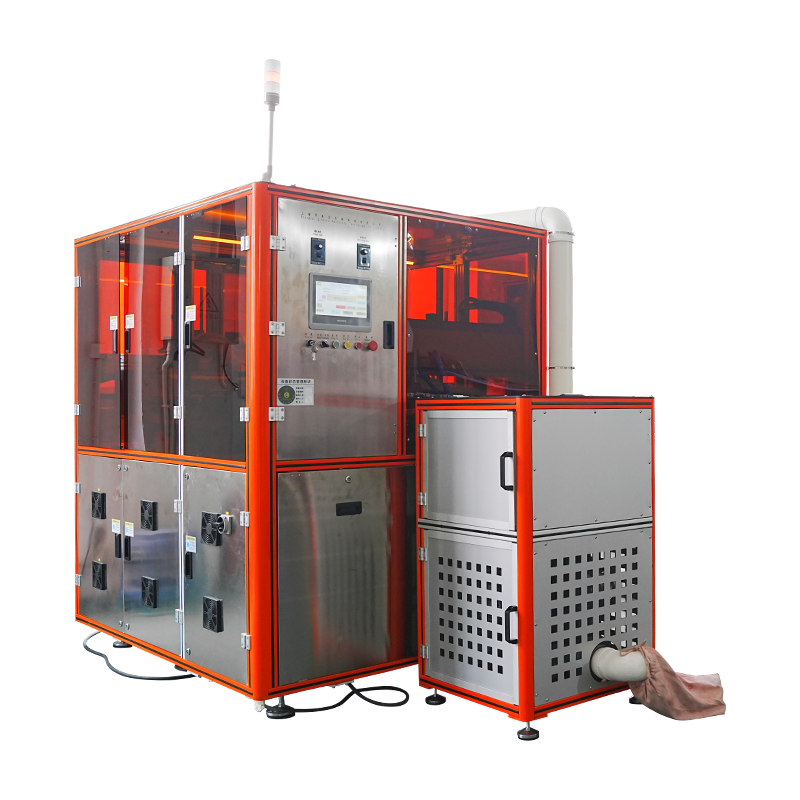
Многостанционный пресс для косметической пудры
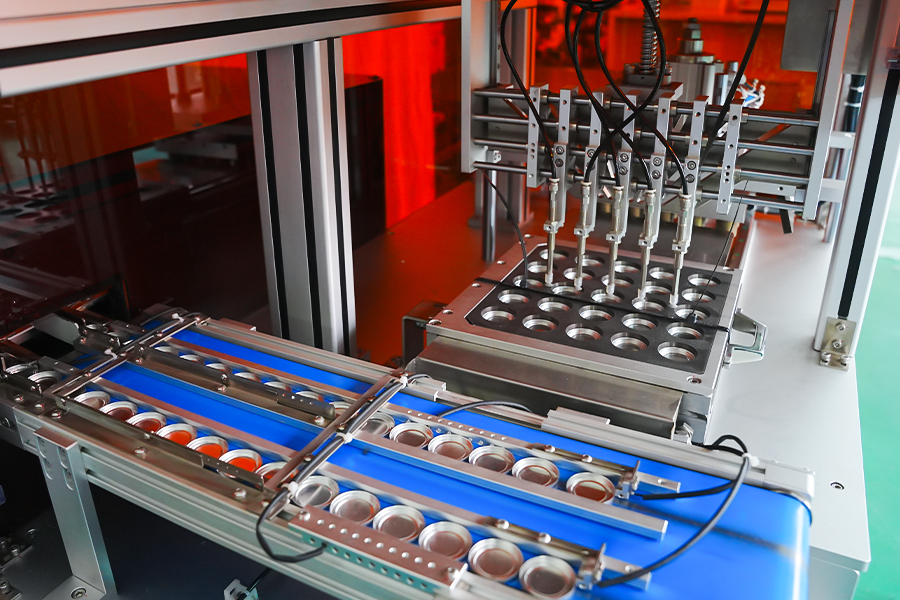
Вращающаяся платформа индексации, содержащая несколько станций прессования, которые работают параллельно, что позволяет одновременно уплотнять порошки различных составов, геометрических форм или вариантов цвета в рамках одного производственного цикла. Количество станций настраивается, и каждая станция поддерживает независимое управление давлением и выдержкой через централизованную архитектуру ПЛК.
Производственная архитектура
-
Поворотный индексный стол
Индексатор с сервоприводом позиционирует каждую станцию с точностью до 0,02 мм, обеспечивая работу в непрерывном цикле.
-
Независимое управление станцией
Каждая станция оснащена собственным пресс-цилиндром, датчиком давления и таймером выдержки, что позволяет варьировать рецептуру на разных станциях.
-
Линейное дозирование порошка
Сервошнековые наполнители синхронизированы с индексом стола, точность наполнения поддерживается в пределах плюс-минус 0,04 г на станцию.
-
Централизованная регистрация данных
Давление, вес и количество бракованных изделий на уровне станции сохраняются по партиям и могут быть экспортированы через OPC UA или CSV.
Основные возможности
Предназначен для производителей косметики, производящих несколько артикулов на общем оборудовании.
Параллельная работа станции
Несколько станций нажимают одновременно, поэтому выходные данные масштабируются в зависимости от количества станций, а не от времени цикла. Конфигурация из 8 станций достигает производительности от 3600 до 4800 единиц в час в зависимости от размера чаши.
Смешанная продукция
На разных станциях одновременно могут обрабатываться разные рецептуры и формы лотков, что позволяет производить мелкосерийное производство нескольких артикулов без переналадки линии.
Независимый контроль рецептов
Давление, время выдержки и ход выброса задаются для каждой станции через HMI, поэтому одна станция может нажимать мягкие румяна, а другая — жесткий маркер.
Стандартизация инструментов
В наборах пуансонов и штампов используется общий монтажный интерфейс на всех станциях, что позволяет заменять пресс-формы между станциями без повторной калибровки.
Встроенная обработка отклонений
Отклонения веса и давления вызывают отбраковку на уровне станции, отводя дефектные тарелки без остановки стола.
Прослеживаемость на единицу
Каждая прессованная форма привязана к своей станции, партии и параметрам прессования, что позволяет документировать качество последующей обработки.
Технические параметры
Стандартные значения конфигурации. Количество станций и диапазон давления регулируются в соответствии со спецификациями проекта.
Сценарии применения
Развертывается на предприятиях косметического производства, где требуется гибкость использования нескольких SKU и объемная производительность.
Многоцветные палитры
Каждая станция печатает разные оттенки для одной палитры, затем таблица переходит к следующему набору оттенков, что уменьшает необходимость в отдельных строках.
Контрактное производство
Поддерживает одновременное производство нескольких клиентских артикулов в одну смену с возможностью вызова рецептов для каждой станции и документирования партий.
Тональный крем и компактная пудра
Прессование порошковой основы и компактных формочек для порошка в больших объемах с контролем давления на каждой станции для получения различной твердости оттенков.
Производство прессованных пигментов
Уплотнение прессованных пигментов и минеральных порошков в лотках различной геометрии, включая куполообразные и скошенные форматы.
Одиночный SKU большого объема
На всех станциях используется один и тот же рецепт, обеспечивающий максимальную производительность по одному продукту, достигающую 7200 единиц в час.
Пилотное и масштабируемое производство
Меньшее количество станций используется для испытаний рецептур, а затем масштабируется до большего количества станций без изменения параметров процесса.
Оперативные вопросы
Типичные ситуации при производстве и техническом обслуживании, с которыми сталкиваются операторы линий и инженеры-технологи.
Разница в весе между станциями
Повторно откалибруйте сервошнек на соответствующей станции, используя программу калибровки HMI. Проверьте постоянство объемной плотности порошка в бункере и убедитесь, что шнек шнека не изношен. Сверьте показания датчика давления станции с главным манометром.
Смещение позиции индексации стола
Проверьте муфту сервоиндексатора на наличие люфта. Убедитесь, что механизм блокировки стола полностью защелкнулся на каждой станции. Запустите цикл возврата индексатора в исходное положение и проверьте механический упор на предмет износа. Подтвердите смазку поворотного подшипника согласно графику.
Неравномерное уплотнение на станциях
Сравните кривые давления на каждой станции с помощью экрана трендов HMI. Проверьте падение гидравлического давления на конкретных станциях. Убедитесь, что зазор пуансона и матрицы соответствует техническим характеристикам. Убедитесь, что таймер выдержки правильно установлен для каждого рецепта.
Увеличивается процент брака на одной станции
Изолируйте станцию, запустив тестовую партию с отключенной станцией. Осмотрите стержень выброса на предмет отложений порошка или задиров. Проверьте нулевую точку датчика взвешивания и проверьте наличие вибрационных помех от соседних станций.
Время переналадки превышает целевое значение
Стандартизируйте хранение инструментов по номеру станции и рецепту. Предварительная установка пуансонов и штампов перед началом переналадки. Используйте быстроразъемные зажимы и убедитесь, что на всех станциях используется один и тот же монтажный интерфейс. Запишите этапы замены в рецепте для справки оператору.
Примечания по интеграции
Соображения по интеграции линий, управлению процессами и долгосрочной эксплуатации.
Восходящая подача
Пресс взаимодействует с расположенными выше системами смешивания и подачи порошка через буферный бункер. Датчики уровня обеспечивают постоянную подачу на каждый шнек станции.
Последующая обработка
Прессованные противни передаются на выносной конвейер или на роботизированный манипулятор. Пресс выдает сигнал, идентифицируемый станцией, для последующей сортировки и упаковки.
MES и пакетные записи
Производственные данные на уровне станции можно передавать в системы MES или ERP через OPC UA, обеспечивая отслеживание партий и отчетность о выходе.
Профилактическое обслуживание
Рекомендуемый график включает анализ гидравлического масла каждые 2000 часов, проверку штампов и штампов каждые 500 часов и калибровку индексатора каждые 1000 часов.