 English
 русский
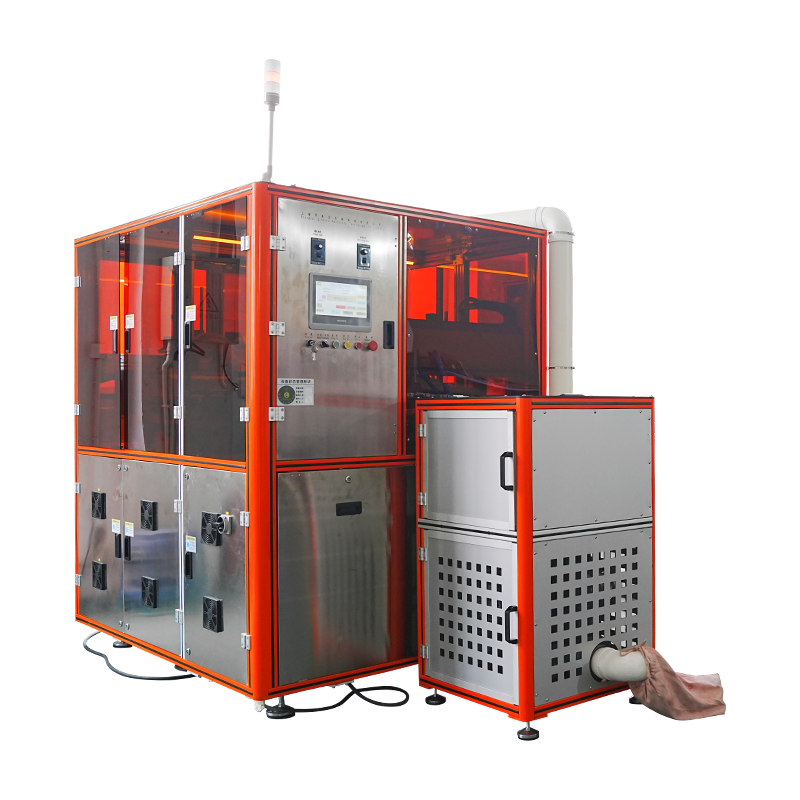
Гидравлическая машина для прессования косметической пудры
Гидравлическая пресс-платформа, предназначенная для прессования рассыпчатого косметического порошка в твердые лепешки и формы. Гидравлический контур обеспечивает высокую силу с контролируемой кривой давления, обеспечивая плотное уплотнение составов, устойчивых к механическому прессованию. Машина применяется для производства теней для век, румян, тонального крема, хайлайтера и прессованных пигментов, где контролируемыми параметрами являются твердость брикета и качество поверхности.
Доставка гидравлической силы
Гидравлический контур с замкнутым контуром поддерживает давление на протяжении всего хода уплотнения, поэтому плотные рецептуры достигают заданной твердости кека без повторных циклов прессования.
Программируемая кривая давления
Стадии подхода, уплотнения, удержания и освобождения настраиваются отдельно в ЧМИ, что позволяет профилю прессования соответствовать характеристикам потока каждого состава.
Термическая стабильность
Гидравлическое масло удерживается в контролируемом температурном диапазоне посредством контура масляного радиатора и нагревателя, обеспечивая постоянство вязкости и реакции на усилие в течение длительных производственных смен.
Принудительная регистрация данных
Сила, положение и время удержания записываются для каждого цикла и сохраняются в протоколе партии, обеспечивая отслеживаемость процесса и анализ отклонений.
Архитектура гидравлической системы
Ключевые узлы, определяющие режим прессования и управление процессом.
Блок питания
Насос переменной производительности с пропорциональным управлением клапаном. Давление регулируется посредством обратной связи по замкнутому контуру от тензодатчика, установленного на прессующем поршне. Масляный резервуар включает фильтрацию, контроль уровня и контроль температуры.
Прессинг Рама
Цилиндр с твердым хромированием и направляющим движением для ограничения бокового отклонения под нагрузкой. Длина хода и скорость подвода устанавливаются с помощью системы управления, а положение поршня можно осуществлять с небольшим шагом для форматов мелкого панорамирования.
Инструментальный интерфейс
Верхний пуансон, нижний пуансон и матрица установлены на стандартизированной пластине. Наборы инструментов взаимозаменяемы между машинами одного и того же размера корпуса, а значения зазоров документированы для каждого формата продукта.
Шкаф управления
ПЛК, сервопривод и реле безопасности размещены в отдельном шкафу. HMI обеспечивает управление рецептами, редактирование кривой давления, историю сигналов тревоги и счетчики производства. Данные можно экспортировать через OPC UA или CSV.
Схема безопасности
Ограждение категории 3 PLd с дверями с блокировкой, двухканальной аварийной остановкой и световой завесой на проеме для ручной загрузки и разгрузки. Гидравлическое давление сбрасывается при любом нарушении защиты.
Технические данные
Стандартные значения кадра. Диапазон усилий и инструмент определяются для каждого применения.
Прикладные рецептуры
Типы порошков и форматы продуктов, обрабатываемые гидравлическим прессованием.
Тени для век высокой плотности
Плотные смеси пигментов, требующие постоянного приложения усилий для достижения заданной твердости. Многоступенчатые кривые давления уменьшают образование укупорок и растрескивание краев глубоких кастрюль.
Пудровая основа
Прессовки с более высоким содержанием связующего выигрывают от контролируемого времени выдержки, что помогает связующему проходить через матрицу порошка перед высвобождением.
Прессованный пигмент
Тяжелые пигменты и минеральные смеси прессуются на низкой скорости подачи, чтобы ограничить смещение порошка во время такта уплотнения.
Запеченные порошковые торты
Торты большого формата прессуются с умеренной силой и увеличенным временем выдержки для достижения равномерной плотности перед выпечкой.
Тисненые форматы сковородок
Панели с рельефной поверхностью прессуются на пониженной скорости подвода, чтобы сохранить детализацию верхней поверхности пуансона.
Многослойные компакты
В результате последовательных стадий наполнения и прессования формируются двух- или трехслойные прессовки с контролируемой плотностью промежуточных слоев.
Справочник по отклонениям процесса
Типичные ситуации гидравлического прессования и соответствующие корректирующие действия.
Усилие падает ниже заданного значения во время удержания
Проверьте реакцию пропорционального клапана и подтвердите нулевую точку тензодатчика. Проверьте температуру гидравлического масла, которая должна оставаться в пределах от 35 до 50 градусов Цельсия. Проверьте предварительную заправку аккумулятора и проверьте настройку сброса давления по данным машины.
Твердость кека варьируется в зависимости от цикла.
Убедитесь, что значение времени выдержки не изменилось в активном рецепте. Проверьте постоянство веса наполнения с помощью встроенных контрольных весов. Осмотрите верхнюю поверхность пуансона на предмет отложений порошка, которые изменяют эффективный зазор уплотнения.
Температура масла поднимается выше рабочего диапазона
Проверьте поток маслоохладителя и убедитесь, что контур охлаждения не заблокирован. Проверьте уровень в резервуаре и долейте масло указанного сорта. Временно уменьшите частоту цикла, если температура окружающей среды превышает расчетный диапазон, и сверьте показания датчика температуры с эталонным прибором.
При выбросе лоток остается в матрице
Убедитесь, что ход выталкивания соответствует глубине штампа для текущего набора инструментов. Осмотрите пластину выталкивателя на наличие износа или смещения. Убедитесь, что нижний пуансон полностью возвращается перед следующим этапом наполнения, и проверьте гидравлическое давление в контуре эжектора.
Движение штока не плавное
Осмотрите направляющие на предмет загрязнения и проверьте смазку. Проверьте поверхность штока цилиндра на наличие задиров. Убедитесь, что пропорциональный клапан не заедает, и просмотрите историю сигналов тревоги на наличие скачков давления, зарегистрированных во время хода.
Гидравлическая сигнализация во время цикла
Прочтите код тревоги на HMI и проверьте соответствующий датчик. Проверьте уровень масла, перепад давления в фильтре и температуру. Прежде чем возобновить производство, убедитесь, что цепь аварийной остановки замкнута, и сбросьте сигнал тревоги на панели управления.
Замечания по развертыванию
Факторы, влияющие на установку, эксплуатацию и долгосрочную производительность.
Требования к фундаменту
Для машины требуется ровный пол с виброизоляцией, рассчитанной на максимальную силу нажатия. Точки крепления указаны на установочном чертеже для ограничения прогиба под нагрузкой.
Выбор гидравлического масла
Марка масла выбирается исходя из диапазона температур окружающей среды в месте установки. Указанная марка указана в руководстве по техническому обслуживанию и должна использоваться при доливке и замене масла.
Хранение инструментов
Наборы пуансонов и матриц следует хранить на специальных стеллажах с защитным покрытием. Условия хранения и процедуры обращения документируются для сохранения качества поверхности между производственными кампаниями.
Интервалы технического обслуживания
Рекомендуемый график включает анализ масла каждые 1500 часов, замену фильтров каждые 2000 часов, проверку штампов и штампов каждые 500 часов и калибровку тензодатчиков каждые 12 месяцев.