 English
 русский
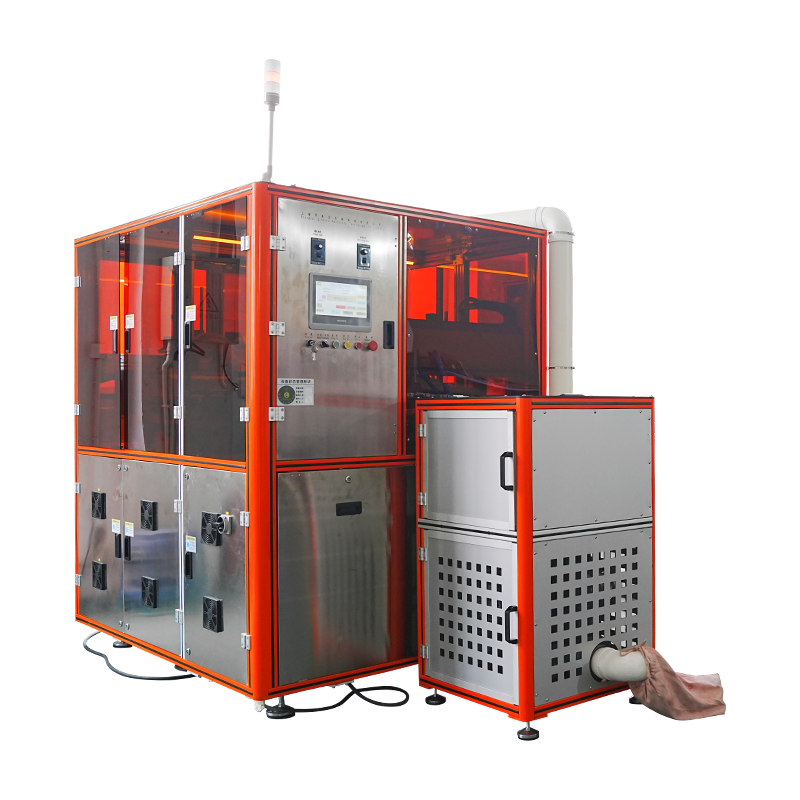
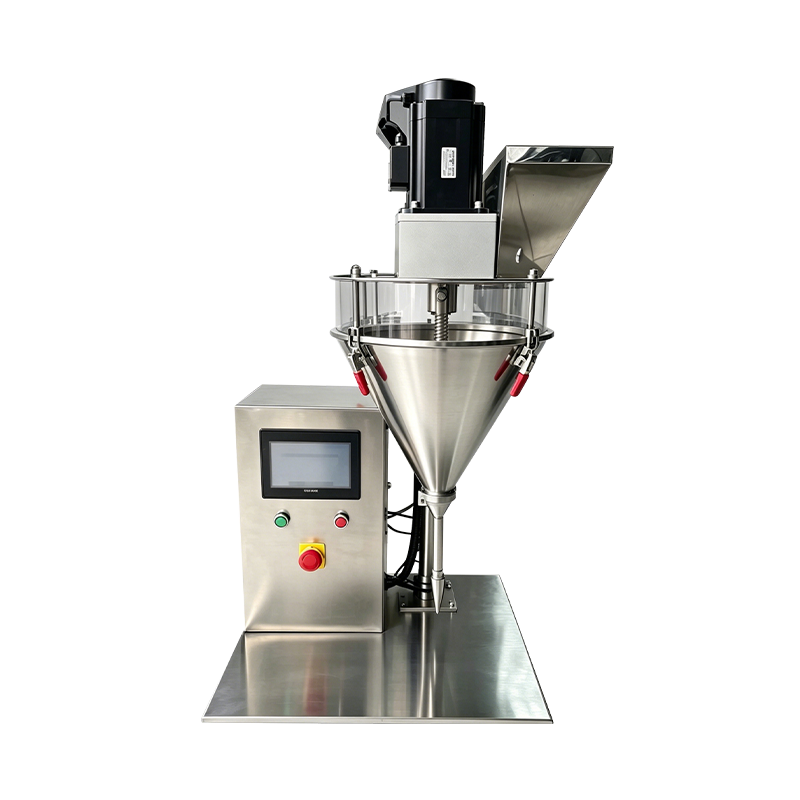
Автоматическая машина для прессования пудры
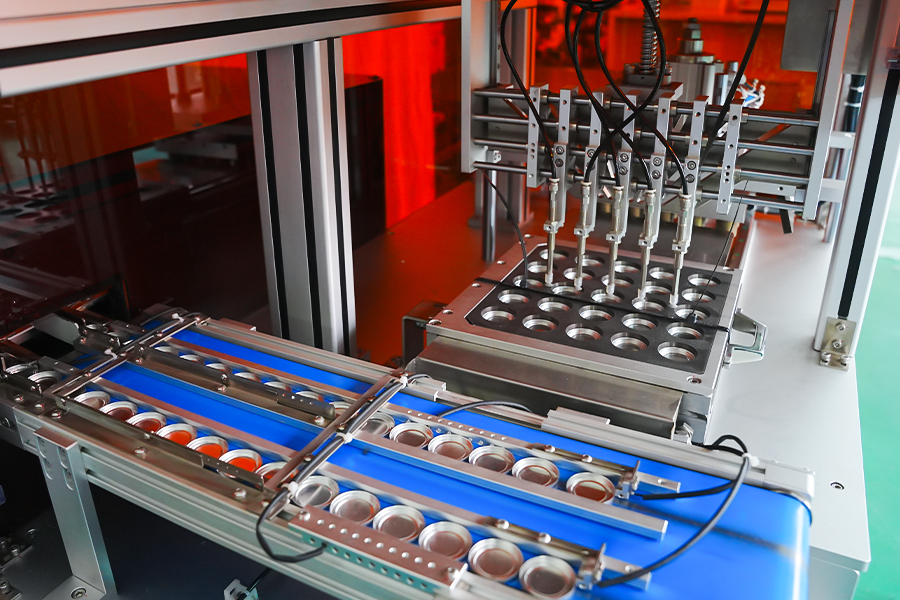
Пресс-платформа, предназначенная для формования порошковых фундаментов и прессованных компактных фундаментов. Машина автоматизирует загрузку лотка, дозирование порошка, уплотнение слоя, уплотнение и выброс в непрерывном цикле с контролем веса наполнения, силы прессования, времени выдержки и частоты цикла на основе рецепта. Каждый цикл записывается в соответствии с производственной партией, а данные о силе и положении доступны для просмотра.
Уплотнение высокой плотности
Порошковая основа требует постоянного приложения усилий для достижения целевой твердости корка. Пресс удерживает усилие посредством расширенной стадии удержания, позволяя связующему веществу течь по матрице порошка.
Управление плоской поверхностью
Плоскостность верхнего пуансона и скорость подхода устанавливаются в соответствии с рецептом для получения однородной поверхности формы без следов прессования или локальных изменений плотности.
Краевая целостность
Градиент уплотнения и скорость высвобождения настраиваются для каждой рецептуры, чтобы ограничить сколы по краям формочек для порошковой основы после выбрасывания.
Циклический сбор данных
Усилие, положение и время выдержки регистрируются для каждой кастрюли и связываются с записью партии для анализа процесса и анализа отклонений.
Архитектура системы
Дозирующая станция
Сервошнек с объемным наполнением. Порошок дозируется в соответствии с рецептурным весом и проверяется встроенными контрольными весами перед продвижением формы.
Выравнивающая станция
Лезвие скребка и контролируемая вибрация уплотняют слой порошка, уменьшая колебания высоты заполнения перед уплотнением.
Прессовая станция
Верхний и нижний пуансоны с серво- или гидравлическим приводом. Сила, скорость подхода и время удержания устанавливаются для каждого рецепта.
Станция выброса
Пневматический или сервоприводный эжектор поднимает прессованную форму из матрицы. Ход устанавливается в соответствии с глубиной панорамирования и проверяется после смены инструмента.
Инспекционный пункт
Проверяется высота кастрюли и состояние поверхности. Данные о весе от контрольных весов и данные о прессовании от контроллера связаны с записью партии.
Диапазон технических характеристик
Производственные приложения
Прессованная пудра
Стандартные формы для порошковой основы прессуются с усилием от умеренного до высокого с увеличенной выдержкой для обеспечения равномерной плотности по всей поверхности формы.
Компактные кейсы для фундамента
Форматы сменных и компактных корпусов, в которых высота поддона и качество поверхности должны соответствовать геометрии корпуса при сборке.
Компакты с куполообразным фундаментом
Куполообразные форматы прессуются с помощью изогнутых инструментов, при этом скорость приближения и градиент уплотнения защищают профиль купола.
Рельефные поддоны для основы
Рельеф логотипа и рисунка прессуется на пониженной скорости, чтобы сохранить детали на поверхности сковороды за счет уплотнения.
Многоцветная тональная основа
Производство диапазона оттенков с использованием отзыва рецептов, при котором вес наполнителя и параметры прессования меняются между оттенками без механической регулировки.
Образец и пробное производство
Меньшие партии для испытаний рецептур и образцов на рынке с использованием уменьшенных настроек силы и более коротких циклов на одном и том же инструменте.
Часто задаваемые вопросы
Какой диапазон усилий необходим для прессованной порошковой основы
Прессованная порошковая основа обычно использует диапазон усилий от умеренного до высокого с увеличенным временем выдержки. Точное значение зависит от диаметра лотка, содержания связующего и заданной твердости кека и устанавливается в ходе заводских приемочных испытаний указанной рецептуры.
Какие форматы фундаментных плит поддерживает машина
Круглые, овальные, прямоугольные и куполообразные форматы поддерживаются сменными матрицами. Стандартный диапазон охватывает диаметр от 35 мм до 90 мм или эквивалентную площадь. По запросу доступны более крупные форматы с регулируемым диапазоном усилий.
Как контролируется вес наполнения для каждой кастрюли?
Порошок дозируется шнеком с сервоприводом методом объемного заполнения. Линейные контрольные весы подтверждают вес согласно рецепту, и перед прессованием чаши, выходящие за пределы допуска, отклоняются. Вес наполнения обычно удерживается в пределах плюс-минус 0,05 г.
Какое время замены инструмента следует ожидать
Полная замена набора инструментов обычно занимает от 25 до 55 минут, в зависимости от формы лотка и количества обновляемых позиций. Инструменты хранятся по коду рецепта и подготавливаются перед перенастройкой, чтобы минимизировать время простоя.
Может ли машина прессовать противни с большой силой без изменения плотности?
Высокие диапазоны усилий поддерживаются ступенью выравнивания перед нажатием и контролируемым градиентом уплотнения во время хода. Этап выравнивания уменьшает изменение высоты заполнения, а градиент настроен для равномерного распределения плотности по поверхности лотка.
Какие данные регистрируются для каждого пакета
Вес наполнения, сила нажатия, время выдержки, количество лотков и количество бракованных изделий регистрируются для каждой партии. Данные уровня цикла можно экспортировать через OPC UA или CSV для документирования качества и анализа процесса.
Какие интервалы технического обслуживания применяются к прессу
Проверка пуансона и матрицы рекомендуется каждые 500 часов, очистка шнека и системы дозирования при каждой смене оттенка, калибровка индексатора каждые 1000 часов и проверка тензодатчиков каждые 12 месяцев. Анализ гидравлического масла рекомендуется проводить каждые 1500 часов, если предусмотрен гидравлический привод.
Может ли машина интегрироваться с компактными линиями сборки корпусов?
Да. Станция разгрузки выдает сигнал с определением положения, который оборудование для загрузки коробок или сборки лотков может использовать для выравнивания и установления последовательности. Требования к интеграции определяются во время планирования компоновки линии.
Справочник по отклонениям процесса
На поверхности сковороды имеются следы прессования
Уменьшите скорость подхода на этапе контакта. Осмотрите верхнюю поверхность пуансона на предмет отложений порошка или поверхностного износа. Немного увеличьте время выдержки, чтобы матрица порошка осела перед высвобождением.
Сколы кромок после выброса
Замедлите скорость высвобождения и уменьшите градиент уплотнения на заключительном этапе. Проверьте зазор пуансона и матрицы по данным оснастки. Убедитесь, что влажность порошка остается в пределах рекомендуемого диапазона.
Плотность варьируется в зависимости от большого диаметра кастрюли.
Просмотрите этап выравнивания стола и убедитесь, что настройки скребка или вибрации правильные. Увеличьте время выдержки, чтобы обеспечить равномерное осаждение. Проверьте плоскостность верхней поверхности пуансона по данным инструмента.
Вес заполнения варьируется в зависимости от позиции
Запустите процедуру калибровки по положению для соответствующего шнека. Проверьте постоянство объемной плотности порошка в бункере и проверьте винт шнека на предмет износа. Убедитесь, что уровень в бункере остается выше 30 процентов во время производства.
Сковорода не полностью извлечена из матрицы
Убедитесь, что ход выброса соответствует настройке глубины панорамирования. Осмотрите стержень выталкивателя на предмет загрязнения и очистите стенку матрицы. Перед следующим этапом заполнения убедитесь, что нижний пуансон полностью возвращается в исходное положение.
Отбраковка контрольных весов превышает нормальный диапазон
Проверьте калибровку контрольных весов по эталонным весам. Осмотрите шнек и дозирующий цилиндр на наличие отложений порошка. Убедитесь, что размер частиц и содержание влаги в подаваемом порошке не изменились между партиями.
Примечания по интеграции
Подача порошка
На входе рекомендуется использовать буферный бункер с обратной связью по уровню. Перед загрузкой порошок должен быть сухим, без комков и в пределах указанного диапазона размеров частиц.
Нисходящая передача
Станция разгрузки совместима с конвейерной передачей, загрузкой лотков или роботизированным захватом и размещением. Сигнал определения положения поддерживает последующую загрузку корпуса и выравнивание сборки.
Хранение инструментов
Наборы пуансонов и матриц следует хранить на маркированных стеллажах с защитным покрытием. Записи об инструментах со значениями зазоров сопровождают каждый формат сковороды и код рецепта.
Планирование технического обслуживания
Рекомендуемые интервалы включают проверку пуансона и штампа каждые 500 часов, калибровку индексатора каждые 1000 часов, очистку шнека при каждой смене оттенка и проверку тензодатчика каждые 12 месяцев.