 English
 русский
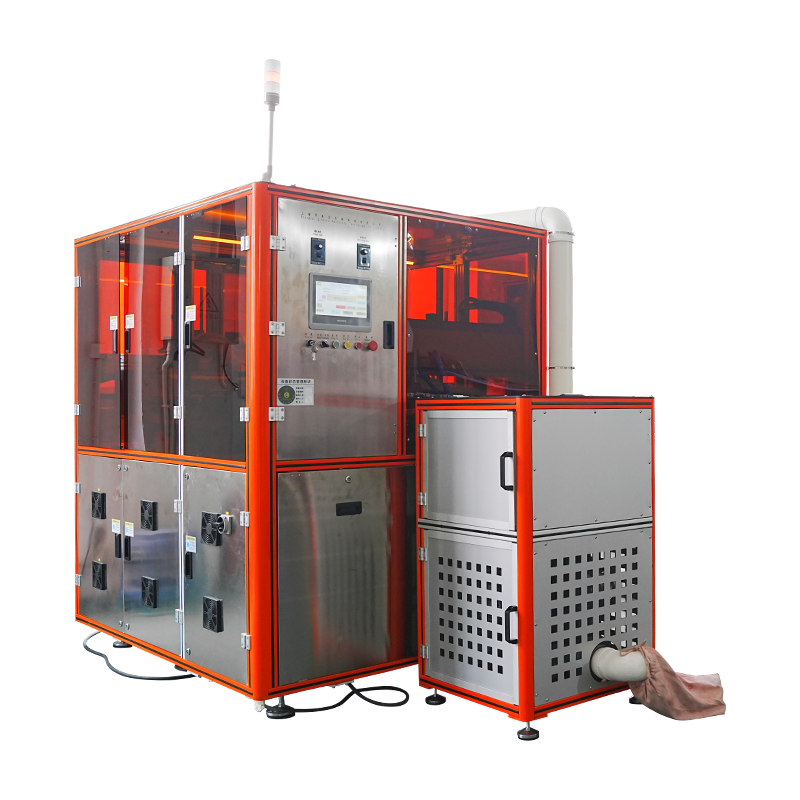
Автоматическая машина для прессования пудры для лица
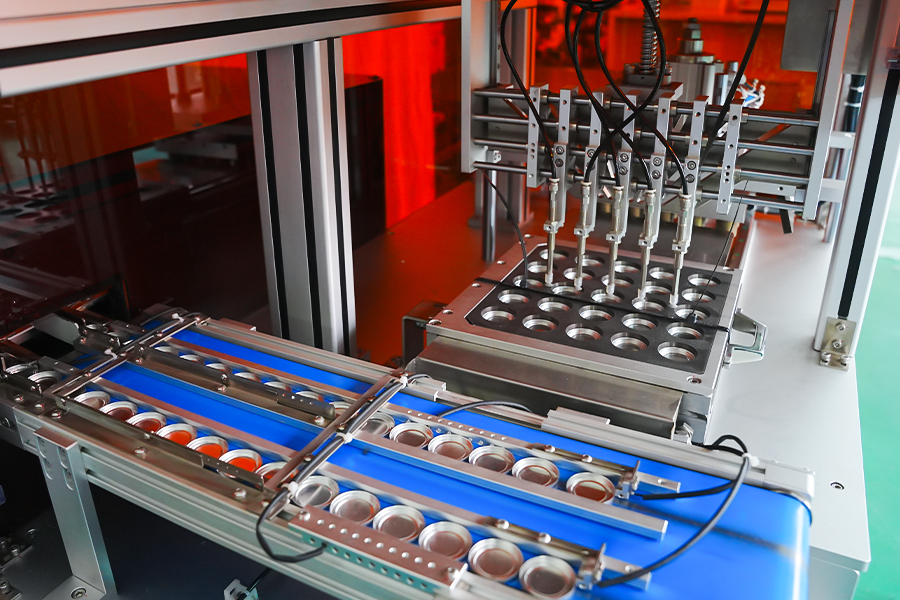
Пресс-платформа, предназначенная для производства пудры для лица и компактных форм для пудры, включающая плоские формы большого диаметра, куполообразные пудры и прессованные тональные основы. Машина автоматизирует подачу лотков, дозирование порошка, выравнивание слоя, уплотнение и выброс в рамках одного цикла. Вес заполнения, сила нажатия, время выдержки и частота цикла устанавливаются для каждого рецепта через HMI, и каждый цикл панорамирования регистрируется в записи партии.
Подача лотка
Контейнеры для пудры подаются из лотка-загрузчика или магазина на индексирующую пластину. Наличие сковороды и глубина посадки проверяются датчиком перед продолжением цикла.
Дозирование порошка
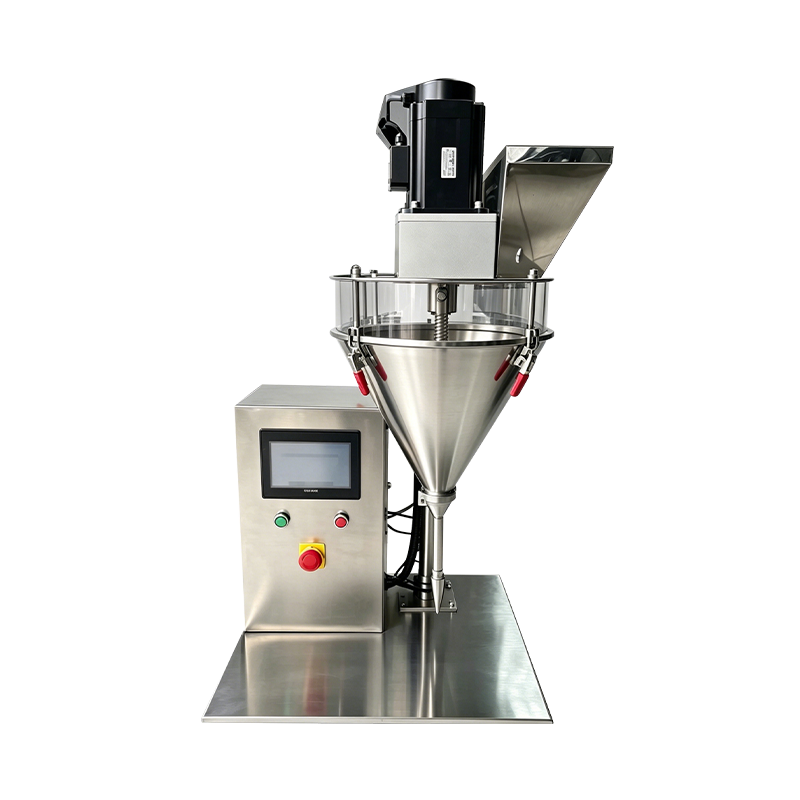
Шнек с сервоприводом наполняет каждую форму до рецептурного веса. Встроенные контрольные весы проверяют дозу на соответствие допуска, а чашки, выходящие за пределы диапазона, отклоняются перед прессованием.
Выравнивание кровати
Скребок и легкая вибрация выравнивают слой порошка внутри чаши, что уменьшает изменение плотности до того, как пуансон соприкоснется с поверхностью порошка.
Уплотнение
Верхний пуансон опускается с контролируемой скоростью до заданного усилия и удерживается в течение заданного значения выдержки. Данные о силе и положении записываются для каждой сковороды.
выброс
Прессованная форма снимается с матрицы и передается на разгрузочный конвейер или на устройство загрузки лотков. Ход выброса устанавливается в соответствии с глубиной панорамирования.
Проверка
Высота, вес и состояние поверхности кастрюли проверяются на контрольном пункте. Результаты связаны с записью партии для отслеживания и анализа отклонений.
Возможности производства пудры для лица
Функции, настроенные для форматов пудры для лица и компактных формочек для пудры.
Сковороды большого диаметра
Форматы кастрюль диаметром от 40 до 95 мм поддерживаются сменными матрицами. По запросу доступны контейнеры для пудры большего размера с регулируемым диапазоном усилия.
Куполообразное компактное прессование
Куполообразные и округлые прессовки, прессованные изогнутой верхней оснасткой. Скорость контакта и градиент уплотнения устанавливаются в соответствии с рецептом для защиты профиля купола.
Прессованные форматы фундаментов
Формы для порошковой основы прижимаются с умеренной силой и с увеличенной выдержкой для обеспечения равномерной плотности по всему диаметру формы.
Рецепты для конкретных оттенков
Каждый оттенок и состав имеют собственный вес наполнения, силу, время выдержки и настройку выброса. Вызов рецепта осуществляется из ЧМИ без механической регулировки.
Рельефное поверхностное нажатие
Поддерживаются верхние пуансоны с рельефным логотипом или рисунком. Скорость подхода и градиент уплотнения уменьшены, чтобы сохранить мелкие детали на поверхности плиты.
Отчетность на уровне партии
Вес наполнения, сила нажатия, количество лотков и количество бракованных изделий регистрируются для каждой партии. Данные можно экспортировать через OPC UA или CSV для проверки качества.
Технические данные
Стандартные значения конфигурации. Размер сковороды, диапазон усилий и инструменты определяются в соответствии со спецификацией проекта.
Производство
Где машина для прессования пудры используется в косметическом производстве.
Объемный компактный порошок
Длительные тиражи одного оттенка на кюветах стандартных размеров, стабильность производительности сохраняется в течение смены и постоянная твердость кювет.
Прессованные поддоны для фундамента
Формы для порошковой основы прессуются с умеренной силой и увеличенной выдержкой для обеспечения равномерной плотности по всему диаметру формы.
Куполообразные компактные форматы
Куполообразные и закругленные компакты производятся с использованием изогнутой оснастки, где параметры прессования защищают профиль купола и уменьшают растрескивание кромок.
Сезонные переходы оттенков
Кампании с небольшими партиями, в которых запоминание рецептов и короткое время переналадки обеспечивают частые переходы между оттенками и форматами кастрюль.
Компактные сковороды с тиснением
Кастрюли с рельефным логотипом или рисунком, параметры прессования которых настроены таким образом, чтобы сохранить детали пуансона при уплотнении.
Форматы пополнения и лотков
Формы для повторного наполнения и форматы лотков прессуются с теми же настройками рецепта, а затем передаются на последующую сборку для загрузки ящиков.
Часто задаваемые вопросы
Общие вопросы, возникающие во время оценки и интеграции линий. Выберите вопрос, чтобы расширить ответ.
Какие форматы баночек для пудры поддерживает машина?
Круглые, овальные, прямоугольные и куполообразные формы поддерживаются сменными матрицами. Стандартный диапазон охватывает диаметр от 40 до 95 мм или эквивалентную площадь, а более крупные форматы доступны по запросу.
Как контролируется вес наполнения для каждой кастрюли?
Порошок дозируется шнеком с сервоприводом методом объемного заполнения. Линейные контрольные весы подтверждают вес согласно рецепту, и перед прессованием чаши, выходящие за пределы допуска, отклоняются. Вес наполнения обычно удерживается в пределах плюс-минус 0,05 г.
Какой диапазон усилий необходим для прессованного фундамента
Прессованный фундамент обычно использует умеренный диапазон усилий с увеличенным временем выдержки. Конкретное значение зависит от диаметра лотка, содержания связующего вещества в рецептуре и целевой твердости кека и устанавливается в ходе заводских приемочных испытаний.
Какое время замены инструмента следует ожидать
Полная замена набора инструментов обычно занимает от 25 до 50 минут, в зависимости от формы лотка и количества обновляемых позиций. Инструменты хранятся по коду рецепта и подготавливаются перед перенастройкой, чтобы минимизировать время простоя.
Может ли машина прессовать противни большого диаметра без изменения плотности?
Поддоны большого диаметра поддерживаются ступенями выравнивания и контролируемого градиента уплотнения. Этап выравнивания слоя перед прессованием уменьшает изменение высоты заполнения, а градиент уплотнения устанавливается для равномерного распределения плотности по поверхности чаши.
Какие данные регистрируются для каждого пакета
Вес наполнения, сила нажатия, время выдержки, количество лотков и количество бракованных изделий регистрируются для каждой партии. Данные уровня цикла можно экспортировать через OPC UA или CSV для документирования качества и анализа процесса.
Какие интервалы технического обслуживания применяются к прессу
Проверка пуансона и матрицы рекомендуется каждые 500 часов, очистка шнека и системы дозирования при каждой смене оттенка, калибровка индексатора каждые 1000 часов и проверка тензодатчиков каждые 12 месяцев. Записи хранятся вместе с журналом обслуживания машины.
Может ли машина интегрироваться с существующими линиями сборки компактных корпусов?
Да. Станция разгрузки выдает сигнал с определением положения, который оборудование для загрузки коробок или сборки лотков может использовать для выравнивания и установления последовательности. Требования к интеграции определяются во время планирования компоновки линии.
Справочник по отклонениям процесса
Ситуации, наблюдаемые при нанесении пудры на лицо, и соответствующие корректирующие действия.
Поверхность сковороды трескается после нажатия
Увеличьте время выдержки на 0,5–1 секунду и уменьшите градиент уплотнения. Проверьте зазор пуансона и матрицы по данным оснастки. Убедитесь, что влажность порошка остается в пределах от 1 до 3 процентов.
Плотность варьируется в зависимости от большого диаметра кастрюли.
Просмотрите этап выравнивания стола и убедитесь, что настройки скребка или вибрации правильные. Немного увеличьте время выдержки, чтобы порошковая матрица осела равномерно. Проверьте плоскостность верхней поверхности пуансона по данным инструмента.
Вес заполнения варьируется в зависимости от позиции
Запустите процедуру калибровки по положению для соответствующего шнека. Проверьте постоянство объемной плотности порошка в бункере и проверьте винт шнека на предмет износа. Убедитесь, что уровень в бункере остается выше 30 процентов во время производства.
Порошок прилипает к верхнему пуансону
Уменьшите силу нажатия на 10–15 процентов и сократите время удержания. Отполируйте поверхность пуансона и убедитесь, что угол выпуска соответствует характеристикам инструмента. Перед производством проверьте температуру и содержание влаги в порошке.
Сковорода не полностью извлечена из матрицы
Убедитесь, что ход выброса соответствует настройке глубины панорамирования. Осмотрите стержень выталкивателя на предмет загрязнения и очистите стенку матрицы. Перед следующим этапом заполнения убедитесь, что нижний пуансон полностью возвращается в исходное положение.
Отбраковка контрольных весов превышает нормальный диапазон
Проверьте калибровку контрольных весов по эталонным весам. Осмотрите шнек и дозирующий цилиндр на наличие отложений порошка. Убедитесь, что размер частиц и содержание влаги в подаваемом порошке не изменились между партиями.
Примечания по интеграции
Факторы, влияющие на установку, коммунальные услуги и долгосрочную эксплуатацию.
Подача порошка
На входе рекомендуется использовать буферный бункер с обратной связью по уровню. Перед загрузкой порошок должен быть сухим, без комков и в пределах указанного диапазона размеров частиц.
Нисходящая передача
Станция разгрузки совместима с конвейерной передачей, загрузкой лотков или роботизированным захватом и размещением. Сигнал определения положения поддерживает последующую загрузку корпуса и выравнивание сборки.
Хранение инструментов
Наборы пуансонов и матриц следует хранить на маркированных стеллажах с защитным покрытием. Записи об инструментах со значениями зазоров сопровождают каждый формат сковороды и код рецепта.
Планирование технического обслуживания
Рекомендуемые интервалы включают проверку пуансона и штампа каждые 500 часов, калибровку индексатора каждые 1000 часов, очистку шнека при каждой смене оттенка и проверку тензодатчика каждые 12 месяцев.