 English
 русский
Пан Загрузка
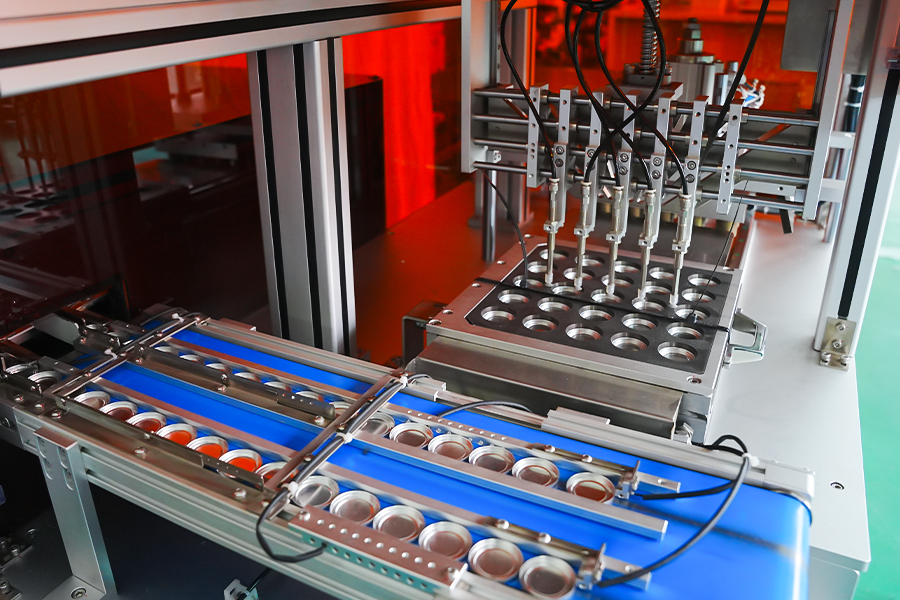
Пустые противни подаются из накопителя или вибрационной чаши на индексирующую пластину. Наличие поддона подтверждается датчиком перед тем, как цикл продолжится на заправочной станции.
Дозирование порошка
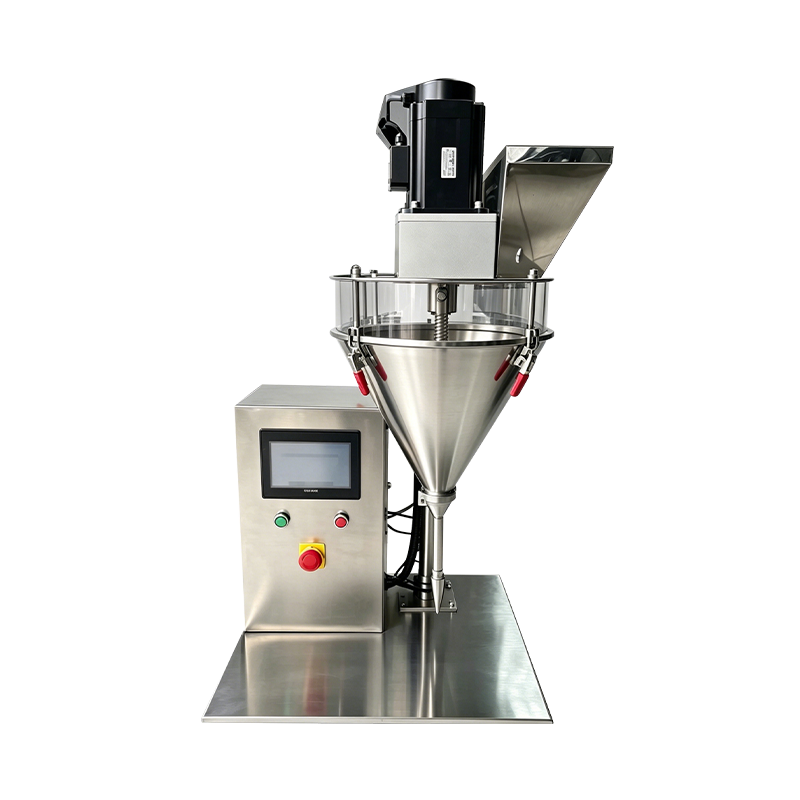
Шнек с сервоприводом наполняет каждую форму до рецептурного веса. Значение наполнения проверяется встроенными контрольными весами, а чаши, выходящие за пределы допуска, помечаются как бракованные.
Выравнивание
Скребок или вибрационная пластина выравнивают слой порошка внутри поддона. Этот шаг уменьшает изменение плотности до того, как пуансон коснется поверхности порошка.
Прессование
Верхний пуансон опускается до заданного усилия и удерживается в течение заданного значения выдержки. Данные о давлении и положении записываются для каждой отдельной кастрюли.
выброс
Прессованная форма снимается с матрицы и передается на разгрузочный конвейер или на устройство загрузки лотков. Ход выброса устанавливается на глубину лотка.
Проверка
Высота, вес и состояние поверхности кастрюли проверяются на контрольном пункте. Данные связаны с записью партии для обеспечения возможности отслеживания.
Основные возможности
Функции, настроенные для производства теней для век.
Формованная кастрюля
Инструменты круглой, квадратной, прямоугольной, овальной и нестандартной формы поддерживаются сменной матрицей. Переналадка осуществляется в соответствии с документированной процедурой оснастки.
Рецепты для конкретных оттенков
Каждый оттенок и состав имеют собственный вес наполнения, силу, время выдержки и настройку выброса. Вызов рецепта осуществляется через ЧМИ без механической регулировки.
Наполнение палитры Multi Pan
Индексная пластина может иметь несколько положений панорамирования, поэтому несколько оттенков для одной палитры заполняются и нажимаются в одной группе циклов.
Рельефное поверхностное нажатие
Поддерживаются верхние пуансоны с логотипом, рисунком или геометрией купола. Скорость подхода и градиент уплотнения уменьшаются для рельефных инструментов.
Встроенная проверка веса
Контрольные весы после заправочной станции подтверждают соответствие веса лотка рецептурному значению. Перед прессованием кастрюли, выходящие за пределы допуска, отклоняются.
Отчетность на уровне партии
Вес наполнения, сила нажатия, количество лотков и количество бракованных изделий регистрируются для каждой партии. Данные можно экспортировать через OPC UA или CSV для проверки качества.
Технические данные
Стандартные значения конфигурации. Размер сковороды, диапазон усилий и инструменты определяются для каждого проекта.
Производство
Где машина для прессования теней используется в косметическом производстве.
Объемные пробежки одного оттенка
Длительные тиражи одного оттенка на кюветах стандартных размеров, стабильность производительности сохраняется в течение смены и постоянная твердость кювет.
Производство с привязкой к палитре
Многоцветные палитры, в которых несколько оттенков производятся и собираются в скоординированной последовательности для единого формата палитры.
Сезонный и ограниченный ассортимент
Кампании с небольшими партиями, в которых запоминание рецептов и короткое время переналадки обеспечивают частые переходы между оттенками и форматами кастрюль.
Тисненые и специальные сковороды
Сковороды с рельефной поверхностью, геометрией купола или текстурированной отделкой, где параметры прессования настроены для защиты деталей пуансона.
Образцы и рекламные единицы
Уменьшенные настройки усилия и более короткие циклы для чашек для образцов и рекламных форматов без изменения настройки машины.
Сосуществование нескольких линий
Используется вместе с другими пресс-платформами, где форматы теней для век требуют выделенной линии для специальных инструментов и рецептов.
Часто задаваемые вопросы
Общие вопросы, возникающие во время оценки и интеграции линий. Выберите вопрос, чтобы расширить ответ.
Какие форматы теней для век поддерживает машина
Круглые, квадратные, прямоугольные, овальные и нестандартные формы поддерживаются сменными матрицами. Стандартный диапазон охватывает диаметр от 15 мм до 45 мм или эквивалентную площадь, а более крупные форматы доступны по запросу.
Как контролируется вес наполнения для каждой кастрюли?
Порошок дозируется шнеком с сервоприводом методом объемного заполнения. Линейные контрольные весы подтверждают вес согласно рецепту, и перед прессованием чаши, выходящие за пределы допуска, отклоняются. Вес наполнения обычно удерживается в пределах плюс-минус 0,03 г.
Можно ли производить несколько оттенков за один цикл?
Да. Индексирующая пластина имеет несколько положений кастрюли, и в каждом положении можно использовать один и тот же или другой рецепт оттенка. Это подходит для производства с использованием палитры, когда несколько оттенков наносятся в скоординированной последовательности.
Какое время замены инструмента следует ожидать
Полная замена набора инструментов обычно занимает от 20 до 40 минут, в зависимости от формы лотка и количества обновляемых позиций. Инструменты хранятся по коду рецепта и подготавливаются перед перенастройкой, чтобы минимизировать время простоя.
Как машина справляется с рельефными или куполообразными противнями
Для рельефных и куполообразных инструментов скорость подхода и градиент уплотнения уменьшаются, а время выдержки регулируется в зависимости от рецепта. Это сохраняет детали поверхности пуансона и ограничивает образование трещин по краям формы.
Какие данные регистрируются для каждого пакета
Вес наполнения, сила нажатия, время выдержки, количество лотков и количество бракованных изделий регистрируются для каждой партии. Данные уровня цикла можно экспортировать через OPC UA или CSV для документирования качества и анализа процесса.
Какие интервалы технического обслуживания применяются к прессу
Проверка пуансона и матрицы рекомендуется каждые 500 часов, очистка шнека и системы дозирования при каждой смене оттенка, калибровка индексатора каждые 1000 часов и проверка тензодатчиков каждые 12 месяцев. Записи хранятся вместе с журналом обслуживания машины.
Может ли машина интегрироваться с существующими линиями сборки поддонов?
Да. Станция разгрузки выдает сигнал, идентифицирующий положение, который далее по ходу сборки поддонов или оборудование для загрузки лотков может использовать для выравнивания и последовательности. Требования к интеграции определяются во время планирования компоновки линии.
Справочник по отклонениям процесса
Ситуации, наблюдаемые при надавливании теней, и соответствующие корректирующие действия.
Края сковороды трескаются после нажатия
Увеличьте время выдержки на 0,3–0,8 секунды и уменьшите градиент уплотнения. Проверьте зазор пуансона и матрицы по данным оснастки. Убедитесь, что влажность порошка остается в пределах от 1 до 3 процентов.
Вес заполнения варьируется в зависимости от позиции
Запустите процедуру калибровки по положению для соответствующего шнека. Проверьте постоянство объемной плотности порошка в бункере и проверьте винт шнека на предмет износа. Убедитесь, что уровень в бункере остается выше 30 процентов во время производства.
Порошок прилипает к верхнему пуансону
Уменьшите силу нажатия на 10–15 процентов и сократите время удержания. Отполируйте поверхность пуансона и убедитесь, что угол выпуска соответствует характеристикам инструмента. Перед производством проверьте температуру и содержание влаги в порошке.
Сковорода не полностью извлечена из матрицы
Убедитесь, что ход выброса соответствует настройке глубины панорамирования. Осмотрите стержень выталкивателя на предмет загрязнения и очистите стенку матрицы. Перед следующим этапом заполнения убедитесь, что нижний пуансон полностью возвращается в исходное положение.
Рельефный рисунок размывается на поверхности сковороды.
Уменьшите скорость подхода на пораженной стадии и уменьшите скорость контакта. Проверьте поверхность пуансона на предмет отложений порошка и осмотрите инструмент на предмет износа. Немного увеличьте время удержания, чтобы шаблон зафиксировался перед отпусканием.
Отбраковка контрольных весов превышает нормальный диапазон
Проверьте калибровку контрольных весов по эталонным весам. Осмотрите шнек и дозирующий цилиндр на наличие отложений порошка. Убедитесь, что размер частиц и содержание влаги в подаваемом порошке не изменились между партиями.
Примечания по интеграции
Факторы, влияющие на установку, коммунальные услуги и долгосрочную эксплуатацию.
Подача порошка
На входе рекомендуется использовать буферный бункер с обратной связью по уровню. Перед загрузкой порошок должен быть сухим, без комков и в пределах указанного диапазона размеров частиц.
Нисходящая передача
Станция разгрузки совместима с конвейерной передачей, загрузкой лотков или роботизированным захватом и размещением. Сигнал определения положения поддерживает последующую сортировку и выравнивание сборки палитры.
Хранение инструментов
Наборы пуансонов и матриц следует хранить на маркированных стеллажах с защитным покрытием. Записи об инструментах со значениями зазоров сопровождают каждый формат сковороды и код рецепта.
Планирование технического обслуживания
Рекомендуемые интервалы включают проверку пуансона и штампа каждые 500 часов, калибровку индексатора каждые 1000 часов, очистку шнека при каждой смене оттенка и проверку тензодатчика каждые 12 месяцев.